Sommaire
- Quels facteurs limitent réellement la cadence d’une machine ?
- Quels critères prendre en compte pour choisir son équipement ?
- Centre d’usinage standard, UGV ou machine spéciale d’assemblage : quelle solution privilégier ?
- Comment optimiser la cadence grâce à l’automatisation et aux systèmes de transfert ?
- Pourquoi concevoir votre machine spéciale haute cadence avec ERI Machine & Automation ?
À retenir : choisir un équipement pour un usinage haute cadence en environnement industriel se joue sur le temps de cycle complet, chargement, opération, contrôle et évacuation compris, bien avant la vitesse de broche. Chez ERI Machine & Automation, l’usinage désigne la réalisation des pièces mécaniques qui composent la machine : ce sont les machines spéciales d’assemblage, intégrant transfert, postes de travail et vision, qui tiennent une cadence stable là où une installation standard accumule les temps morts.
Un responsable de production confronté à une montée en volume se heurte rapidement à la même limite : la machine atteint sa vitesse nominale, mais la ligne ne suit pas. Le goulot se situe presque toujours ailleurs que dans l’opération elle-même, dans le chargement, l’indexation, le contrôle qualité ou l’évacuation. Une précision de vocabulaire s’impose ici : l’usinage correspond à la fabrication des pièces mécaniques, tandis que la production en série de produits finis repose sur des opérations d’assemblage enchaînées sur une même ligne. Choisir un équipement haute cadence revient donc à arbitrer entre un centre d’usinage du marché, une machine à grande vitesse et une machine spéciale d’assemblage conçue autour de votre produit.
L’enjeu n’est donc pas uniquement de produire plus vite, mais de réduire les temps improductifs tout en maintenant la précision et la régularité de la production.
Quels facteurs limitent réellement la cadence d’une machine ?
Sur une pièce de petite dimension produite en grande série, le positionnement, le bridage, le changement d’outillage, la mesure et le déchargement pèsent fréquemment plus lourd que l’opération de transformation ou d’assemblage elle-même. C’est cette part que l’architecture machine permet de réduire.
Trois sources de perte reviennent systématiquement en atelier :
- Le chargement manuel ou semi-automatique, qui introduit une variabilité de quelques secondes par pièce, multipliée par le volume annuel.
- Le contrôle qualité différé, qui oblige à isoler des lots entiers quand une dérive est détectée tard.
- L’évacuation des pièces et la gestion des déchets de production, qui déclenchent des arrêts non planifiés.
S’ajoute un facteur souvent oublié : la cadence tenue sur 3 équipes, et non la cadence d’une heure de démonstration. Une machine à 95 % de disponibilité peut produire davantage qu’une machine plus rapide, mais régulièrement arrêtée. L’enjeu consiste donc à identifier les opérations qui ralentissent réellement la production avant de chercher à augmenter la vitesse d’exécution d’un poste.
Conseil applicable : chronométrez votre cycle réel sur 100 pièces consécutives, pas sur 1 pièce. L’écart entre le cycle théorique annoncé et le cycle mesuré vous donne la vraie marge de progression.
Quels critères prendre en compte pour choisir son équipement ?
Le choix d’un équipement dépend autant des caractéristiques de la pièce que des objectifs de production et des contraintes de l’atelier. Sept critères permettent de cadrer la décision. Certains orientent directement le type de machine à privilégier, tandis que d’autres conditionnent sa conception et ses performances dans la durée.
Les critères qui déterminent le choix de la machine
- La pièce : sa géométrie est-elle figée ou appelée à évoluer ? La réponse oriente vers une machine dédiée ou standard et détermine le degré de spécialisation du bridage.
- Le volume : combien de pièces doivent être produites par heure et par an ? Ce critère influence la cinématique retenue, le nombre de postes et le niveau d’automatisation nécessaire.
- Les tolérances : quelles sont les cotes réellement critiques ? Elles conditionnent la conception du bridage, la répétabilité du transfert et le choix des références de positionnement.
- Le temps de cycle : combien de temps prend chaque opération ? Cette analyse permet d’identifier les goulots d’étranglement, d’équilibrer les postes et d’organiser les opérations sur la ligne.
Les critères qui garantissent la performance dans la durée
- L’environnement de production : les contraintes de propreté, de sécurité ou d’encombrement orientent le choix des matériaux, le confinement de la zone de travail et le traitement des fluides.
- La maintenance : l’accessibilité des composants, les pièces d’usure et les durées d’intervention ont un impact direct sur la disponibilité de la machine.
- L’évolutivité : quelles variantes de pièces ou augmentations de volume sont envisagées à 5 ans ? Anticiper ces besoins dès la conception facilite l’intégration de futurs postes ou équipements.
Parmi ces critères, la maintenance et l’évolutivité sont souvent sous-estimées. Pourtant, un poste facilement accessible réduit les temps d’arrêt, tandis qu’une architecture prévue pour évoluer évite de devoir repenser entièrement une ligne quelques années après sa mise en service.
L’objectif est de définir un cahier des charges précis, qui servira de référence pour comparer les différentes solutions sur une base identique.
Centre d’usinage standard, UGV ou machine spéciale d’assemblage : quelle solution privilégier ?
Une fois les besoins de production identifiés, reste à choisir l’équipement capable d’y répondre.
Trois approches peuvent être envisagées : le centre d’usinage standard, l’usinage à grande vitesse (UGV) et la machine spéciale d’assemblage. Leur pertinence dépend principalement des volumes à produire, de la diversité des pièces et des opérations à réaliser.
Le centre d’usinage standard reste particulièrement adapté à la fabrication de pièces mécaniques en séries moyennes et aux géométries variées. Sa flexibilité permet de passer d’une référence à une autre sans modifier profondément l’installation.
L’usinage à grande vitesse (UGV) repose sur des vitesses de coupe et d’avance élevées pour réduire le temps d’enlèvement de matière. Cette approche est particulièrement intéressante lorsque les opérations de coupe représentent une part importante du cycle de fabrication des pièces.
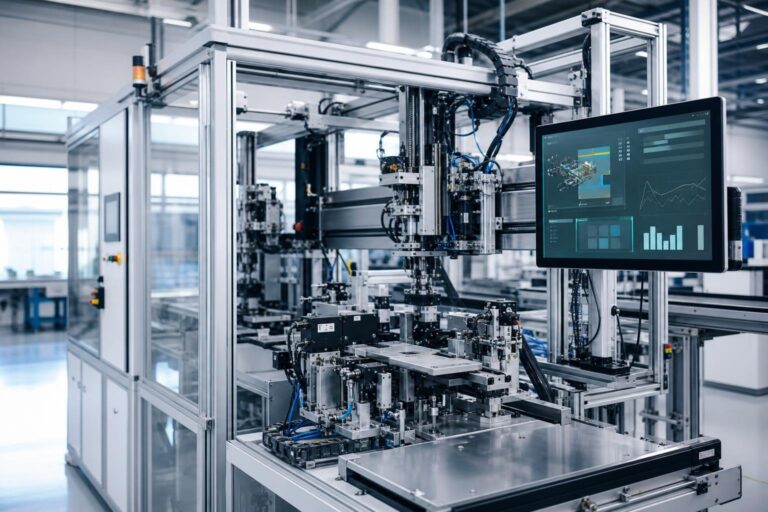
La machine spéciale d’assemblage, quant à elle, est conçue autour d’un produit et d’un objectif de cadence précis. Elle permet d’optimiser l’ensemble du processus en intégrant le transfert, les postes d’assemblage, le contrôle et l’évacuation dans une même architecture.
Comparatif des solutions haute cadence
| Critère | Centre standard | UGV | Machine spéciale d’assemblage |
|---|---|---|---|
| Point fort | Flexibilité de gamme | Temps copeaux réduit | Cycle complet optimisé, temps morts absorbés |
| Volume cible | Moyen, séries variées | Moyen à élevé | Élevé, série stable sur plusieurs années |
| Flexibilité pièce | Forte | Forte | Dédiée au produit et à ses variantes prévues |
| Temps hors opération | Important, chargement et indexation séparés | Important, le gain porte sur la coupe seule | Intégré au transfert, masqué pendant l’opération |
| Contrôle qualité | Différé ou poste dédié | Différé ou poste dédié | En ligne, pièce à pièce, intégré au cycle |
| Automatisation | À ajouter après coup | À ajouter après coup | Conçue dès l’étude, même automate et même base de temps |
| Mise en route | Rapide | Rapide | Étude puis fabrication, avec pré étude de faisabilité |
| Cadence tenue sur 3 équipes | Dépend du chargement | Dépend du chargement | Stable, indépendante de l’opérateur |
| Coût à la pièce en série | Élevé | Moyen | Optimisé, amorti sur le volume annuel |
Prenons un cycle de 30 secondes par pièce. Sur ces 30 secondes, l’opération productive n’en occupe que 8 : les 22 autres sont du chargement, de l’indexation, du contrôle et du déchargement. Rendre cette opération deux fois plus rapide ne fait donc gagner que 4 secondes, soit 13 % du cycle. Agir sur les 22 secondes restantes, en automatisant le chargement et en intégrant le contrôle, ouvre un gisement bien plus large. C’est la raison pour laquelle la vitesse d’un poste est rarement le bon levier en grande série.
Conseil : raisonnez en coût à la pièce sur la durée de vie du produit, et non en prix d’achat de la machine. Un investissement réparti sur 250 000 pièces par an pendant plusieurs années ne se juge pas de la même façon qu’un simple montant d’acquisition.
Comment optimiser la cadence grâce à l’automatisation et aux systèmes de transfert ?
Si la machine spéciale permet d’atteindre des cadences élevées, c’est notamment grâce à la manière dont elle organise et synchronise les différentes opérations. Le choix de la cinématique, du système de transfert et des équipements automatisés joue alors un rôle déterminant pour réduire les temps morts et garantir la régularité de la production.
Choisir une cinématique adaptée aux opérations d’assemblage
La cinématique définit la manière dont les pièces se déplacent entre les différents postes de production.
Deux approches principales peuvent être envisagées :
- Lacinématique indexée immobilise la pièce à chaque poste. Elle convient notamment aux opérations nécessitant des efforts importants ou des tolérances serrées. La cadence globale dépend du poste le plus lent, d’où l’importance d’équilibrer les durées d’opération.
- Lacinématique continue permet de réaliser certaines opérations sur des pièces en mouvement. L’outil accompagne la pièce pendant l’intervention, ce qui réduit les phases d’arrêt, d’accélération et de redémarrage.
Selon l’opération réalisée, les lignes à cinématique continue d’ERI Machine & Automation peuvent atteindre des cadences de 4 000 à 50 000 pièces par heure. Ces performances nécessitent toutefois une conception mécanique adaptée et une géométrie de pièce suffisamment stable dans le temps. Le choix entre ces deux technologies dépend donc de la nature des opérations d’assemblage, du niveau de précision requis et de la cadence visée.
Adapter le système de transfert aux contraintes de production
Au-delà de la cinématique, le système de transfert doit assurer une circulation régulière des pièces et un positionnement répétable à chaque poste.
Deux solutions répondent à des besoins différents :
- Letransfert linéaire convient particulièrement aux installations composées de postes alignés, avec un pas fixe et des temps d’opération relativement homogènes.
- Le transfert magnétique permet de piloter individuellement le mouvement des navettes. Chaque pièce peut ralentir lors d’une opération puis accélérer entre deux postes, ce qui offre davantage de souplesse lorsque les durées d’intervention varient.
Le système retenu influence directement la fluidité de la ligne, sa capacité à absorber les différences de temps entre les postes et la précision du positionnement des pièces.
Intégrer la robotique et le contrôle qualité dès la conception
L’automatisation ne se limite pas au déplacement des pièces. Elle concerne également leur chargement, leur manipulation, leur assemblage, leur contrôle et leur évacuation.
Intégrée dès la conception, la robotique industrielle et collaborative permet de coordonner les opérations avec le cycle de la machine. Les trajectoires, les zones de dépose et les temps d’intervention sont étudiés ensemble pour limiter les attentes entre les postes.
La vision industrielle répond à une autre problématique : maintenir la qualité sans ralentir la production.
En intégrant le contrôle directement dans la ligne, il devient possible de vérifier les pièces au fil de leur fabrication et de détecter rapidement certaines dérives. À haute cadence, cette réactivité permet de limiter la quantité de pièces non conformes produites avant la détection d’un défaut.
Ces technologies sont d’autant plus efficaces qu’elles sont anticipées dès l’étude mécanique et automatisme, plutôt qu’ajoutées une fois la machine installée.
Conseil applicable : demandez la répétabilité de positionnement en micromètres, poste par poste, plutôt qu’une valeur moyenne pour l’ensemble de la ligne. Définissez également les critères de contrôle (cotes, présence, aspect) en amont : ils conditionnent le choix et l’implantation des systèmes de vision.
Pourquoi concevoir votre machine spéciale haute cadence avec ERI Machine & Automation ?
Concevoir votre machine avec ERI Machine & Automation permet d’intégrer dès l’étude vos objectifs de cadence, vos exigences de précision et les contraintes de votre atelier.
Grâce à son bureau d’études intégré, ERI accompagne chaque projet de l’analyse du besoin jusqu’à la mise en production : conception mécanique, électrique et automatisme, usinage des pièces mécaniques composant la machine, assemblage, câblage, programmation et intégration des systèmes de contrôle.
Cette expertise permet de développer des équipements adaptés aux contraintes spécifiques de chaque secteur industriel. Dans l’automobile, par exemple, la conception peut nécessiter un positionnement particulièrement précis des pièces, une évacuation efficace des rebuts et une accessibilité optimale des postes pour la maintenance. Dans les secteurs pharmaceutique et cosmétique, les exigences de propreté et de sécurité peuvent orienter le choix de machines adaptées aux environnements contrôlés.
Comme le souligne Philippe Besse, directeur technique d’ERI Machine & Automation :
« Notre spécificité est de répondre de manière précise à chaque cahier des charges. »
Cette approche sur mesure s’appuie sur plus de 30 ans d’expérience en ingénierie et une maîtrise des différentes technologies de cinématique, de transfert et d’automatisation industrielle. Avant de lancer la conception, une pré-étude de faisabilité permet d’analyser les caractéristiques de votre pièce, d’évaluer les temps de cycle, d’identifier les opérations critiques et de définir l’architecture machine la plus adaptée à vos objectifs de production.
Vous avez un projet de production haute cadence ? Contactez les équipes ERI Machine & Automation pour étudier sa faisabilité et identifier la solution technique adaptée à vos besoins.